Lodding i rørleggerfaget – hardlodding, bløtlodding og riktig framgangsmåte
Lodding som en del av rørleggerfaget
Lodding er fortsatt en viktig teknikk innen sanitærteknikk og inngår i opplæringen i rørleggerfaget. Elevene skal kunne lodde og føye sammen rør med ulike metoder, og vurdere hvordan valg av sammenføyning påvirker styrke, tetthet og sluttresultat.
Selv om moderne rørsystemer ofte monteres med presskoblinger, klemringskoblinger og andre mekaniske løsninger, er lodding fortsatt en grunnleggende fagkunnskap.
Hva er lodding?
Lodding innebærer at to eller flere metalldeler bindes sammen ved hjelp av et metallisk tilsetningsmateriale, kalt loddemetall.
Grunnmaterialet, for eksempel kobberrøret og rørdelen, skal normalt ikke smelte. Det er loddemetallet som smeltes og trekkes inn i den smale spalten mellom delene.
Dette skjer ved hjelp av kapillærkraft. Når skjøten har riktig temperatur og riktig klaring, trekkes det flytende loddemetallet inn mellom røret og rørdelen.
De to vanligste metodene er:
- hardlodding
- bløtlodding
Forskjellen mellom hardlodding og bløtlodding
Hovedforskjellen ligger i arbeidstemperaturen, loddemetallet og styrken på den ferdige forbindelsen.
Hardlodding
Hardlodding utføres ved temperaturer over 450 °C, vanligvis innenfor området 450–800 °C.
Loddemetallet består ofte av legeringer med blant annet:
- kobber
- sølv
- sink
Hardlodding krever en liten og jevn fuge mellom røret og rørdelen. Når loddemetallet smelter, suges det inn i skjøten ved hjelp av kapillærkraft.
Metoden gir en sterk og temperaturbestandig forbindelse og brukes der rørene og skjøtene kan bli utsatt for større mekaniske belastninger, høyere temperaturer eller krevende driftsforhold.
Hardlodding kan også brukes ved sammenføyning av flere forskjellige metalltyper, forutsatt at riktig loddemetall og flussmiddel benyttes.
Bløtlodding
Bløtlodding utføres ved temperaturer under 450 °C.
Oppvarmingen kan utføres med:
- propanbrenner
- elektrisk loddeverktøy
Bløtlodding gir vanligvis ikke like stor mekanisk styrke som hardlodding, men er enklere å utføre og krever mindre varme.
Metoden har tradisjonelt vært mye brukt ved sammenføyning av kobberrør i vanninstallasjoner og andre installasjoner med moderate belastninger.
Dette trenger du ved bløtlodding
Utstyr og materialer kan variere etter rørdimensjon og arbeidssted, men normalt trenger du:
- kobberrør og loddefittings
- loddetinn
- flussmiddel beregnet for materialene
- propanbrenner eller elektrisk loddeverktøy
- pussematte, stålull eller egnet renseverktøy
- rørkutter
- avgrader
- pensel til flussmiddel
- varmebestandig underlag eller brannbeskyttelse
- vann, såpe, børste eller klut til rengjøring
- nødvendig personlig verneutstyr
Ved bruk av åpen flamme må området sikres mot brann. Brennbare materialer skal fjernes eller beskyttes, og egnet slokkeutstyr bør være tilgjengelig.
Hvorfor er rengjøring så viktig?
Overflatene som skal loddes, må være rene og metallblanke.
Kobber danner et oksidlag når det utsettes for luft. Fett, smuss, irr og oksider kan hindre loddemetallet i å feste seg og flyte riktig inn i skjøten.
Røret pusses derfor utvendig, mens rørdelen pusses innvendig. Bruk en pussematte, pusseskive, stålull eller et verktøy som er beregnet for formålet.
Et dårlig rengjort loddested kan føre til:
- ujevn inntrenging av loddemetall
- porer eller åpninger i skjøten
- dårlig heft
- lekkasje
- redusert levetid
Grundig pussing er derfor en av de viktigste forutsetningene for et godt resultat.
Hva gjør flussmiddelet?
Flussmiddelet har flere viktige oppgaver under loddingen.
Når loddestedet varmes opp, bidrar flussmiddelet til å:
- løse opp og fjerne oksider
- hindre ny oksidasjon under oppvarmingen
- beskytte metalloverflaten mot luft
- hjelpe loddemetallet med å flyte jevnt
- forbedre bindingen mellom loddemetallet og grunnmaterialet
Flussmiddelet skal påføres i et tynt og jevnt lag. For mye flussmiddel gir ikke nødvendigvis et bedre resultat og kan føre til mer søl og korrosive rester.
Dersom loddestedet overopphetes, kan flussmiddelet tørke inn, brenne eller miste effekten. Da vil loddetinnet ofte legge seg utenpå skjøten i stedet for å trekkes inn.
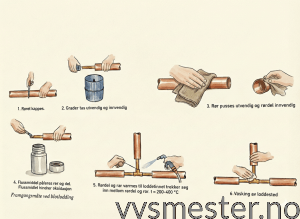
Framgangsmåte ved bløtlodding
1. Kapp og avgrad røret
Kapp røret vinkelrett med en egnet rørkutter.
Etter kapping skal røret avgrades både innvendig og utvendig. Grader kan redusere gjennomstrømningen og skape uønsket turbulens i røret.
Kontroller samtidig at rørenden ikke er skjev eller deformert.
2. Puss røret og rørdelen
Puss rørenden utvendig til overflaten er ren og metallblank.
Puss deretter innsiden av rørdelen. Hele området der røret og delen skal ha kontakt, må rengjøres.
Unngå å berøre de ferdig pussede flatene med skitne eller fete fingre.
3. Påfør flussmiddel
Legg et tynt og jevnt lag flussmiddel på rørenden som skal føres inn i rørdelen.
Bruk et flussmiddel som er beregnet for:
- kobberrør
- loddemetallet
- installasjonens bruksområde
Unngå unødvendig mye flussmiddel inne i rørsystemet.
4. Sett sammen delene
Før røret helt inn i rørdelen.
Roter gjerne delen svakt under monteringen slik at flussmiddelet fordeles jevnt. Rett deretter røret og rørdelen inn i riktig posisjon før oppvarmingen begynner.
Kontroller at delene ikke står i spenn.
5. Varm opp skjøten jevnt
Ved bruk av propanbrenner skal flammen beveges jevnt rundt skjøten. Varmen skal i hovedsak tilføres grunnmaterialet og ikke direkte til loddetinnet.
Den tyngste delen av koblingen krever normalt mest varme.
Når kobberet blir varmt nok, kan flammen få et grønnaktig skjær. Dette kan være et tegn på at loddestedet nærmer seg riktig temperatur, men temperaturen bør alltid kontrolleres ved å føre loddetinnet mot skjøten.
Ved bruk av elektrisk loddeverktøy er framgangsmåten den samme, men oppvarmingen skjer uten åpen flamme.
6. Tilfør loddetinn
Hold loddetinnet mot skjøten på motsatt side av varmekilden.
Når grunnmaterialet har riktig temperatur, skal loddetinnet smelte ved kontakt med røret og trekkes inn i spalten mellom røret og rørdelen.
Loddetinnet skal ikke smeltes direkte med flammen.
En vanlig tommelfingerregel er å bruke en lengde loddetinn som omtrent tilsvarer rørdiameteren, men nødvendig mengde avhenger av dimensjon og fitting.
Følg med på at loddetinnet fordeler seg rundt hele skjøten.
7. Fjern varmen i tide
Når skjøten er fylt, fjernes varmekilden.
Unngå å tilføre mer varme enn nødvendig. Overoppheting kan:
- ødelegge flussmiddelet
- misfarge kobberet
- gi dårlig heft
- føre til oksidasjon
- skade nærliggende materialer
8. La skjøten avkjøles naturlig
Ikke beveg røret eller rørdelen mens loddemetallet størkner.
Bevegelse før skjøten er avkjølt kan føre til sprekker eller svakheter i loddeforbindelsen.
La forbindelsen avkjøles naturlig. Unngå kraftig nedkjøling med kaldt vann med mindre produktets monteringsanvisning sier noe annet.
9. Vask bort flussmiddel
Når skjøten er tilstrekkelig avkjølt, vaskes den grundig med varmt vann og såpe.
Bruk en børste eller klut for å fjerne alle rester av flussmiddel.
Dette er viktig fordi flussmiddelrester kan være etsende. Dersom de blir liggende igjen, kan koblingen raskt få grønn misfarging og begynne å irre.
Mangelfull rengjøring kan over tid bidra til korrosjon og redusert levetid.
10. Kontroller forbindelsen
Kontroller at loddetinnet er jevnt fordelt rundt skjøten.
Se etter:
- åpne partier
- ujevn loddekant
- brent flussmiddel
- misfarging
- sprekker
- tegn på at delene har beveget seg
Før installasjonen tas i bruk, skal den kontrolleres og prøves etter gjeldende krav og prosedyrer.
Vanlige feil ved bløtlodding
For dårlig pussing
Oksid og smuss hindrer loddetinnet i å feste seg. Resultatet kan bli en ufullstendig og utett skjøt.
For mye flussmiddel
For mye flussmiddel kan renne inn i røret og etterlate unødvendige rester. Et tynt lag er normalt tilstrekkelig.
Overoppheting
Hvis skjøten blir for varm, kan flussmiddelet brenne bort. Loddetinnet vil da ofte ikke trekke riktig inn i spalten.
Oppvarming av loddetinnet i stedet for røret
Loddetinnet skal smelte på grunn av varmen i røret og rørdelen. Smeltes tinnet direkte med flammen, kan det legge seg utenpå uten å fylle skjøten.
Bevegelse under avkjøling
Hvis skjøten beveges før loddemetallet har størknet, kan det oppstå sprekker og svakheter.
Manglende rengjøring etterpå
Flussmiddel som ikke vaskes bort, kan gi irr, misfarging og korrosjon.
Tips for et godt lodderesultat
- Bruk riktig loddemetall og flussmiddel.
- Puss både røret og rørdelen grundig.
- Påfør bare et tynt lag flussmiddel.
- Sørg for riktig innstikksdybde.
- Varm opp hele skjøten jevnt.
- La grunnmaterialet smelte loddetinnet.
- Unngå overoppheting.
- Ikke beveg skjøten under avkjøling.
- Vask bort alle rester av flussmiddel.
- Kontroller skjøten før anlegget tas i bruk.
Sikkerhet ved lodding
Lodding med åpen flamme innebærer brannfare.
Før arbeidet starter skal du:
- rydde bort brennbare materialer
- beskytte vegger og konstruksjoner
- kontrollere baksiden av området som varmes opp
- sørge for god ventilasjon
- ha slokkeutstyr tilgjengelig
- bruke egnet verneutstyr
- følge rutinene for varmt arbeid der dette gjelder
Husk at varme kan forplante seg gjennom metallrør og antenne materialer et stykke unna selve loddestedet.
Ved arbeid på eksisterende installasjoner må det også kontrolleres at røret er tømt for vann. Vann i røret tar opp varme og kan gjøre det vanskelig eller umulig å oppnå riktig loddetemperatur.
Oppsummering
Lodding er en grunnleggende ferdighet i rørleggerfaget. Metoden bygger på at et smeltet loddemetall trekkes inn mellom rør og rørdel ved hjelp av kapillærkraft.
Hardlodding utføres ved høyere temperatur og gir en sterk og robust forbindelse. Bløtlodding utføres under 450 °C og er en enklere metode som tradisjonelt har vært mye brukt på kobberrør.
Uansett metode avhenger resultatet av:
- grundig rengjøring
- riktig fugeklaring
- korrekt flussmiddel
- jevn og kontrollert oppvarming
- riktig mengde loddemetall
- grundig rengjøring etterpå
Når hvert trinn utføres korrekt, får du en jevn, tett og holdbar loddeforbindelse.